


U procesu dubokog bušenja postoje mnogi problemi, poput tačnosti dimenzija, kvaliteta izgleda i vijeka trajanja obrađenih dijelova. Kako smanjiti ili čak izbjeći ove probleme problem je s kojim se sada moramo nositi. Slijedi sažetak problema i metoda liječenja smanjenjem promjera CNC stroja za bušenje dubokih rupa.
Razlog zašto se smanjuje promjer CNC stroja za bušenje dubokih rupa je taj što se os razlikuje od osovine obratka, a sila obje ruke je neujednačena prilikom razvrtavanja rupe, zbog čega se razvrtač trese lijevo i desno. Rezultati pokazuju da je planirana vrijednost vanjskog promjera razvrtača prevelika ili da ima ispupčenja na reznoj ivici razvrtača; ravni rep neprikladne konusne drške odabire se i ugrađuje u glavnu osovinu alatnog stroja; konus konusne drške ometa konusne smetnje; kada je instaliran razvrtač, mrlja od ulja na površini konusne drške se ne čisti ili se površina konusa nabasa.
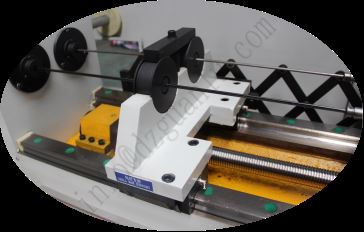
CNC stroj za bušenje dubokih rupa, troosovinski pogon za dodavanje, usvaja servo motor i pokretač, i izravno je povezan kugličnim vijkom, prijenos je stabilan, nema zazora. Istovremeno, njegova dobra krutost i optimizovane performanse apsorpcije udara uvelike poboljšavaju dinamičku krutost sistema prenosa i ostvaruju brzo kretanje. Linearna vodilica kuglice velike brzine i visoke preciznosti s velikim opterećenjem osigurava preciznu obradu i produžava radni vijek linearne vodilice.